В современной металлообрабатывающей промышленности центры обработки стали сталкиваются со значительными проблемами, связанными с небольшими объемами заказов и частыми изменениями технических характеристик.
В этих условиях выбор конструкции продольно-резательной головки — основного компонента линии продольной резки стальных рулонов — напрямую определяет общую загрузку производственных мощностей предприятия.
В этой статье сравниваются односторонняя режущая головка идвойные режущие головки, линии резкии анализирует, почему двухголовочная конфигурация стала стандартом для высокопроизводительных объектов.
Что представляют собой линии продольной резки с одним и двумя продольными резаками?
Линия продольной резки с одним резцом
Линия продольной резки с одним резцом представляет собой наиболее традиционную конфигурацию. Как следует из названия, линия оснащена только одной продольно-резательной головкой. При необходимости изменения технических характеристик вся производственная линия должна быть остановлена.
Операторы должны демонтировать старые лезвия и установить новые вместе с прокладками непосредственно на производственной линии.
Данная схема проста по конструкции и предполагает более низкие первоначальные инвестиционные затраты, что делает ее подходящей для простых перерабатывающих предприятий, обрабатывающих относительно однородные заказы и требующих нечастой переналадки.
Двухрядная линия продольной резки
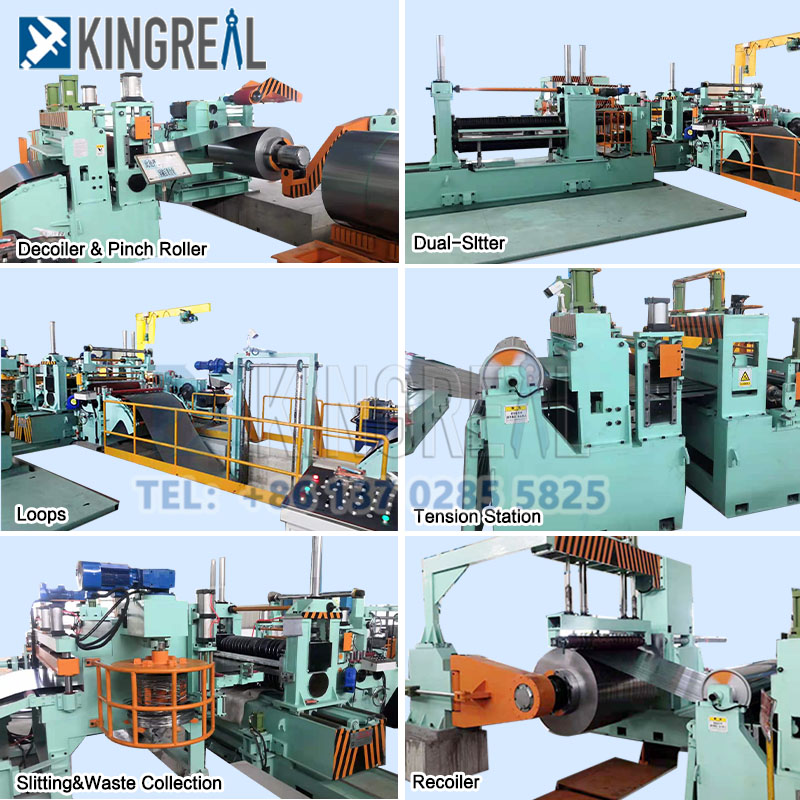
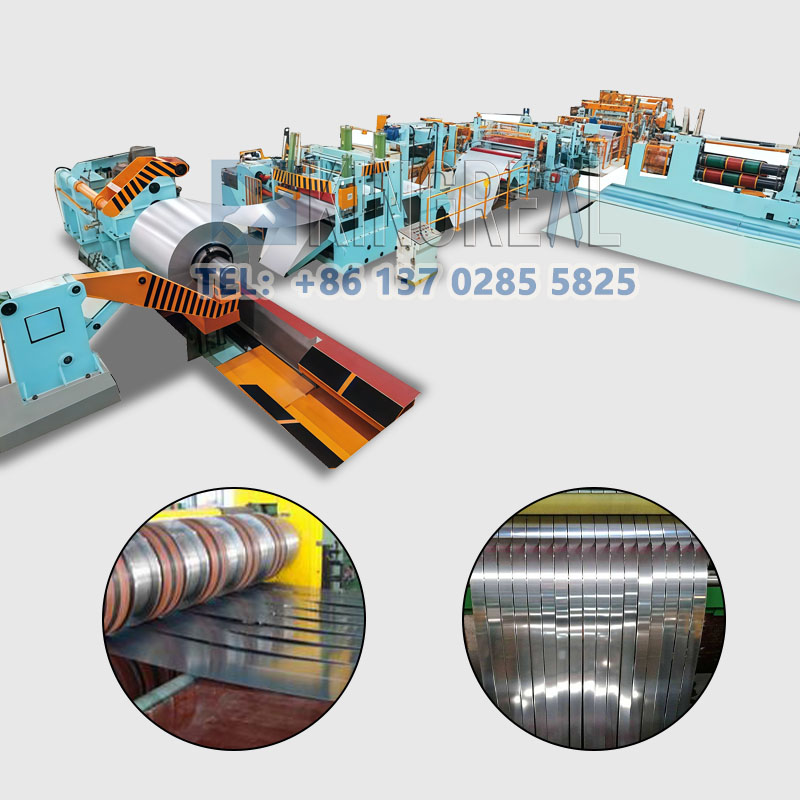
Алиния продольной резки с двумя ножамиКак правило, он оснащен двумя полностью независимыми режущими головками.
Пока одна из головок активно обрабатывает материал на линии, операторы могут использовать это время для подготовки другой головки к следующей партии заказов.
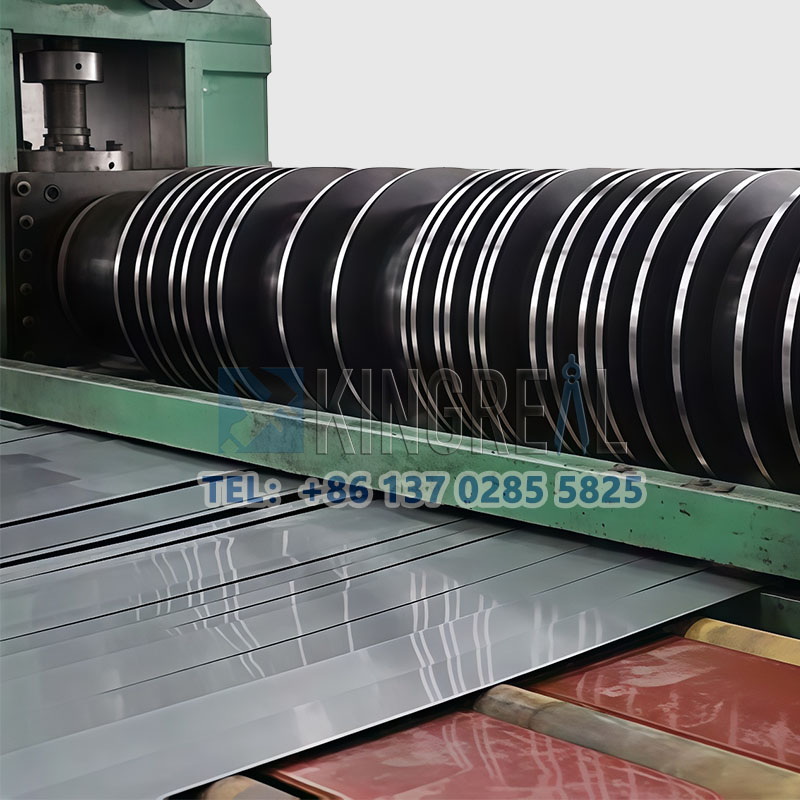
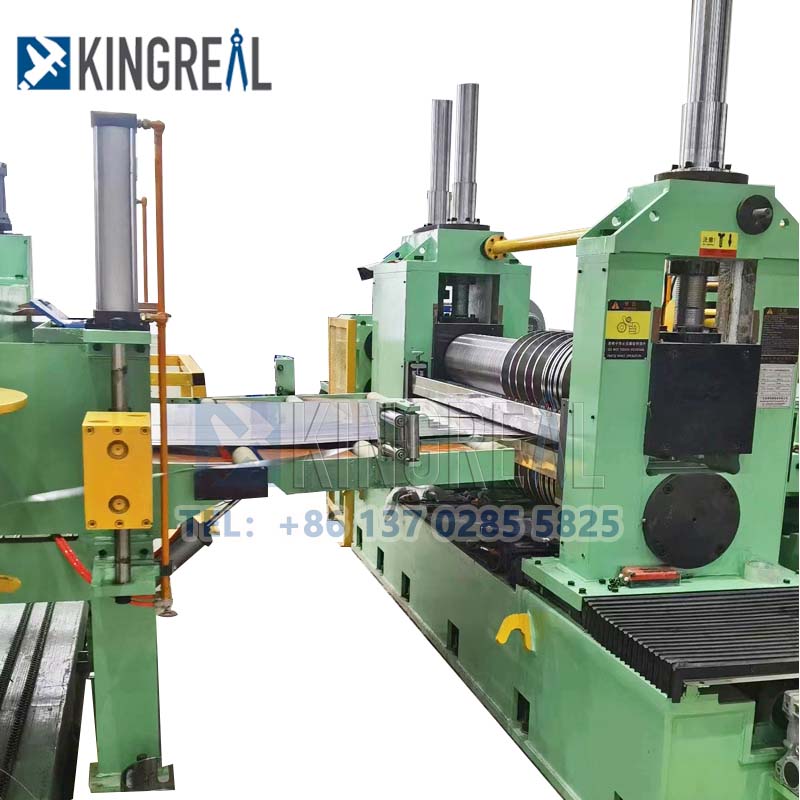
Основные различия между односторонней и двухсторонней конфигурацией продольно-резательных станков.
Наиболее существенное различие между односторонней продольно-резательной головкой идвойные режущие головки, линии резкидело в продолжительности простоя.
●Сравнительный анализ за 30 минут: изменения в инструментах, выполняемые в режиме онлайн и офлайн
При отсутствии двухсекционной режущей головки каждое изменение технических характеристик включает в себя следующий процесс:
— Производственная линия полностью останавливается.
-Операторы заходят в зону оборудования для выполнения разборки и сборки в режиме реального времени.
-Зазоры между лопастями отрегулированы и откалиброваны.
Даже для опытной команды смена сложной конфигурации продольной резки на линии занимает от 30 минут до часа.
В отличие от них, двухголовочная линия продольной резки эффективно устраняет это узкое место. Поскольку следующая пара ножей для продольной резки предварительно устанавливается на автономной подставке, система может менять головки резки всего за 2–5 минут, используя вращательный или челночный механизм, после завершения текущего заказа. Это означает, что двухголовочная конфигурация экономит не менее 30 минут чистого производственного времени на каждую смену заказа.
●Как работает автономная замена резцовой головки?
Эффективная работа линии продольной резки с двумя режущими головками зависит от точности механизма смены головок. К числу современных распространенных конструкций относятся:
-Тип челнока: Две режущие головки перемещаются вдоль поперечных направляющих рельсов.
-Тип башни: Одна из самых передовых конструкций. Две или более режущих головок установлены на центральном вращающемся валу. При необходимости переключения узел головок поворачивается на 180 градусов, мгновенно позиционируя новую режущую головку.
Преимущества использования линии продольной резки с двумя режущими головками
1. Синхронизированные операции
Это отличительная особенность двухстаночной линии продольной резки: одна режущая головка находится в рабочем состоянии, в то время как другая одновременно проходит переналадку.
Такой параллельный рабочий процесс повышает коэффициент эффективного использования производственной линии на 30–50%.
Для сервисных центров, которым требуется более пяти изменений технических характеристик в день, это означает дополнительные 2,5 часа обработки материалов ежедневно.
2. Более высокая точность обработки и увеличенный срок службы инструмента.
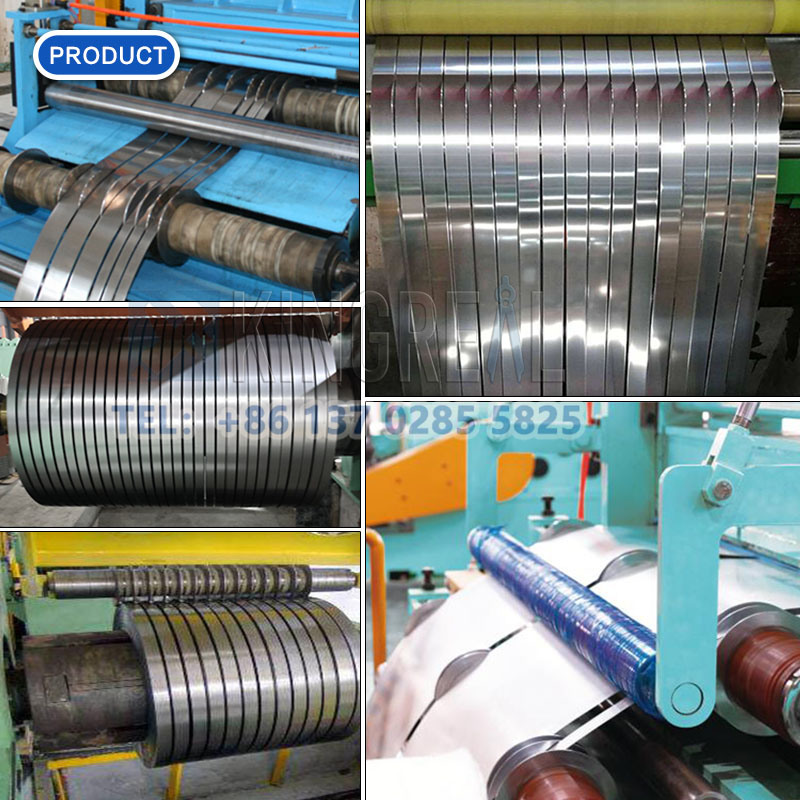
Благодаря тому, что ножи размещаются вне линии на подготовительном стенде с превосходным освещением и рабочими условиями, операторы могут измерять зазоры и перекрытия с большей точностью и аккуратностью.
Это не только улучшает качество режущей кромки и уменьшает образование заусенцев, но и продлевает срок службы дорогостоящих лезвий из сплавов за счет точной центровки.
3. Поддержка заказов с высокой частотой и небольшими партиями.
Линия продольной резки с двумя режущими головками позволяет предприятиям часто переключаться между задачами без остановки линии, что значительно повышает оперативность реагирования на рыночные изменения.
Это позволяет поставщикам стали удовлетворять спрос на быструю доставку небольших заказов с разнообразными техническими характеристиками.
Как рассчитать рентабельность инвестиций для конфигурации с двумя продольно-резательными станками?
Принимая решение о покупкелиния продольной резки с двумя ножамиМногие клиенты обеспокоены первоначальными дополнительными расходами. Мы можем рассчитать их, используя простую математическую модель:
1
Расчет потерь от простоя
Предположим, что почасовая производительность вашей линии по резке стальных рулонов составляет 500 долларов.
2
Экономия времени
Для одной режущей головки требуется 30 минут простоя на смену инструмента, тогда как для двухголовочной режущей головки — всего 5 минут, что позволяет сэкономить 25 минут (0,42 часа) на каждой переналадке.
3
Ежедневный прирост выручки
Благодаря шести переналадкам в день экономится 2,5 часа производственного времени, что в среднем приводит к увеличению ежедневной выручки на 1250 долларов.
4
Увеличение ежемесячной выручки
Исходя из 22-дневного рабочего месяца, это приводит к дополнительному ежемесячному доходу в размере 27 500 долларов.
Исходя из этих оценок, дополнительные инвестиции, необходимые для линии продольной резки с двумя режущими головками, как правило, полностью окупаются в течение 6-10 месяцев эксплуатации за счет увеличения производственной мощности.
Какую линию для продольной резки стальных рулонов следует выбрать?
Выбор между однозажимной режущей головкой илиния продольной резки с двумя ножамиЗависит от вашей производственной стратегии:
Если вы управляете начинающим перерабатывающим предприятием, которое в основном обрабатывает крупные долгосрочные заказы с единообразными техническими характеристиками, то линия продольной резки с одной продольно-резательной головкой — это экономически выгодное и надежное решение.
Если вы управляете профессиональным центром по обработке стали, обрабатывающим сложные заказы, имеющие разнообразные технические характеристики и жесткие сроки поставки, инвестиции в линию продольной резки с двумя резцами — это самое разумное решение для повышения вашей конкурентоспособности.
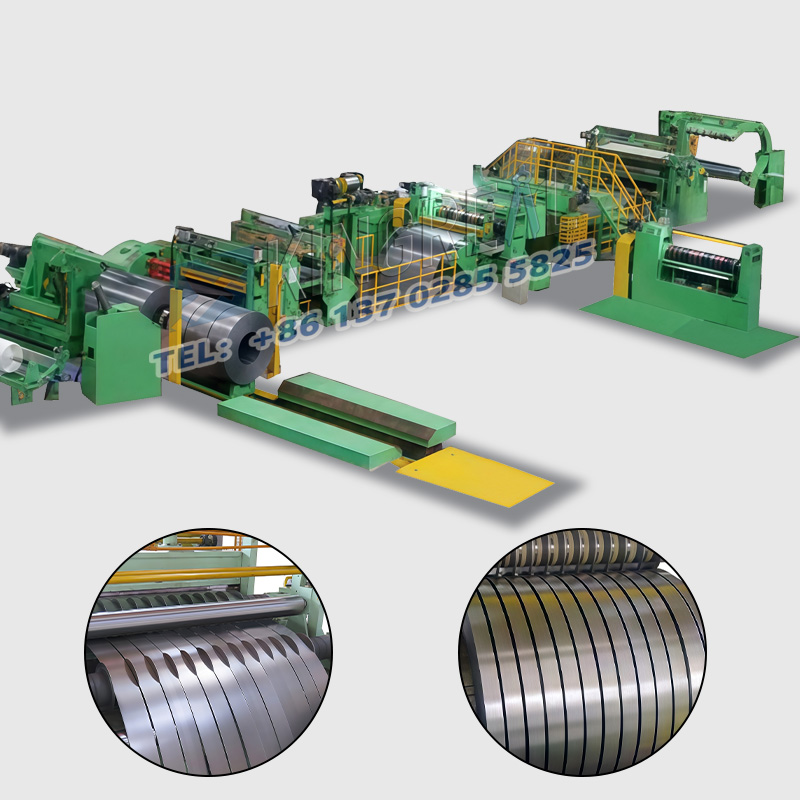
Чтобы узнать больше о различиях между однозаходной продольно-резательной головкой илинии продольной резки с двумя прорезными станкамиДля получения дополнительной информации, пожалуйста, свяжитесь напрямую с компанией KINGREAL SLITTING.